
Trong quy trình ép phun định hình, giai đoạn thiết kế khuôn nhựa đóng vai trò định hình ngân sách và tiến độ của toàn bộ dự án. Một bản vẽ cơ khí thiếu hoàn thiện không chỉ dừng lại ở việc chỉnh sửa các chi tiết nhỏ trên máy tính, mà sẽ dẫn đến hàng loạt phát sinh tốn kém: khuôn phải tháo dỡ để gia công lại nhiều lần, tỷ lệ sản phẩm lỗi tăng cao và chu kỳ ép bị kéo dài. Việc nhận diện sớm những sai lầm thường gặp trong tính toán kỹ thuật là cách thức trực tiếp giúp doanh nghiệp bảo vệ nguồn vốn và duy trì chất lượng thành phẩm ổn định.
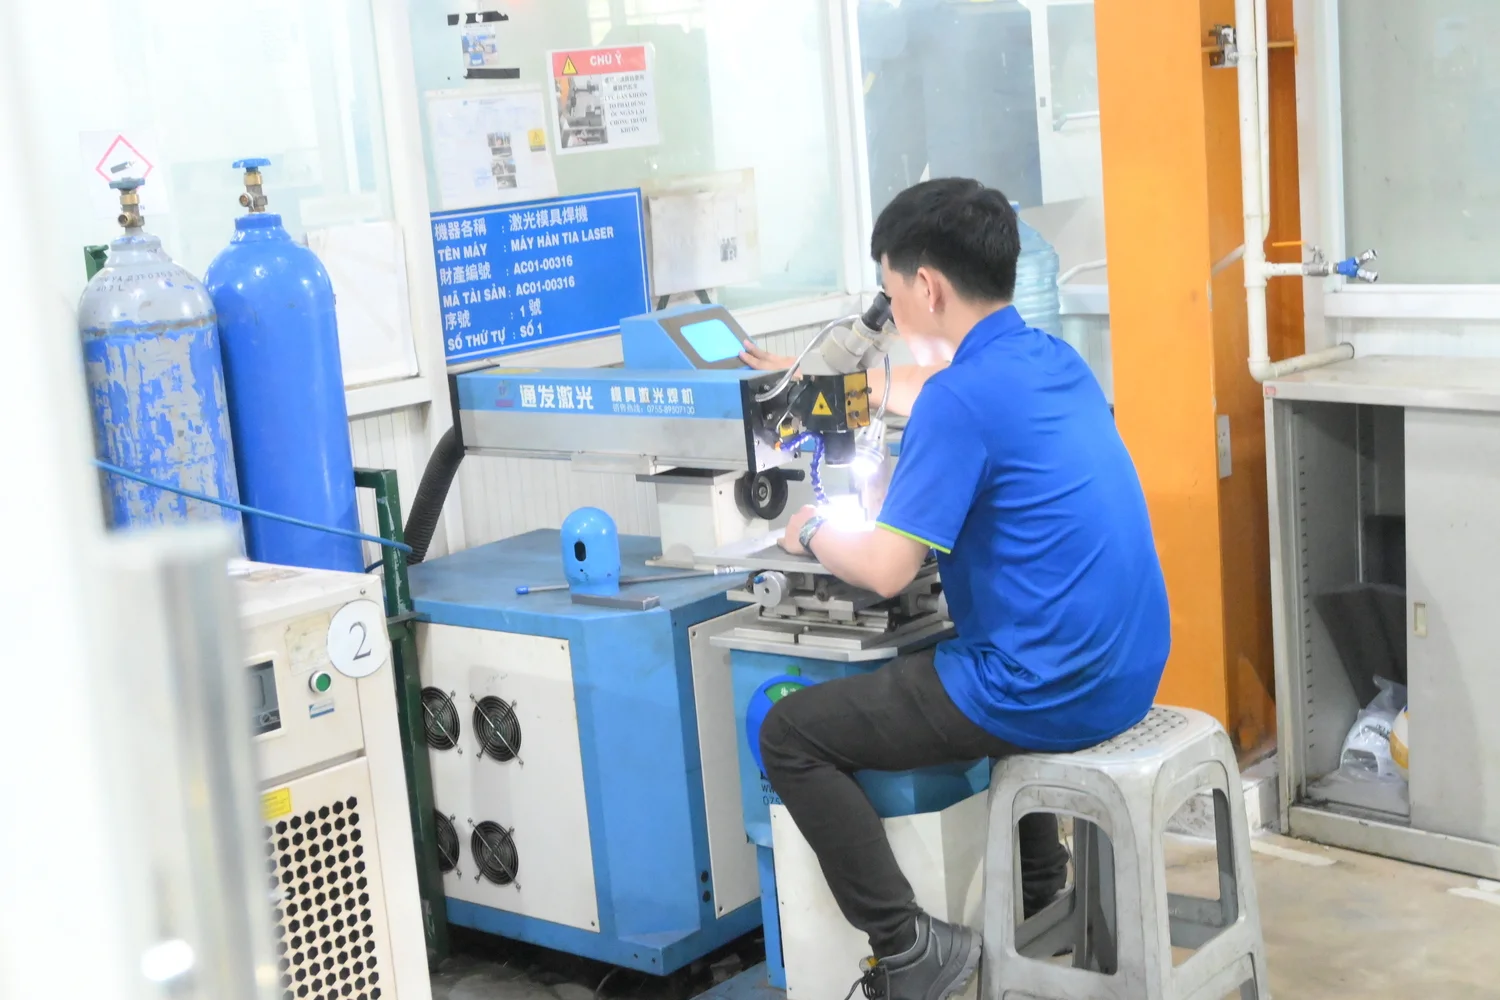
Bỏ qua góc vát và hậu quả kẹt sản phẩm trong lòng khuôn
Góc vát là độ nghiêng cần thiết trên các vách thẳng đứng của chi tiết nhựa song song với hướng đóng mở khuôn. Chi tiết này giúp việc giải phóng sản phẩm ra khỏi lòng khuôn và lõi khuôn diễn ra trơn tru ngay khi hệ thống pin đẩy làm việc.
Khi kỹ sư bỏ qua hoặc để góc vát quá nhỏ (dưới mức tiêu chuẩn 1° – 2° tùy loại vật liệu), áp lực ma sát giữa bề mặt nhựa nguội và thành kim loại sẽ tăng lên đáng kể. Điều này dẫn đến các hệ quả kỹ thuật trực tiếp:
• Sản phẩm xuất hiện các vết trầy xước dọc bề mặt thẩm mỹ hoặc bị móp méo, biến dạng dưới tác động mạnh từ lực đẩy của pin.
• Lực cản tháo khuôn lớn gây ứng suất uốn lên các chốt đẩy, khiến chốt nhanh cong gãy, làm mòn các vách khuôn và giảm tuổi thọ vận hành cơ khí.
Hậu quả kinh tế xảy ra ngay lập tức tại xưởng sản xuất: máy ép phải dừng hoạt động liên tục để nhân công can thiệp gỡ các phôi nhựa kẹt bằng tay. Để khắc phục, doanh nghiệp buộc phải mang khuôn đi gia công lại bằng xung điện (EDM) hoặc phay CNC nhằm mở rộng góc thoát. Chi phí sửa chữa cơ khí cộng với thời gian chết của dây chuyền máy móc sẽ làm đội giá thành từng sản phẩm lên mức đáng kể.
Độ dày thành không đồng đều gây biến dạng và kéo dài chu kỳ ép
Một nguyên tắc căn bản nhưng thường xuyên bị xem nhẹ trong quá trình thiết kế khuôn nhựa là duy trì độ dày thành sản phẩm đồng nhất. Hạt nhựa nóng chảy khi được bơm vào lòng khuôn sẽ đông đặc từ ngoài vào trong; các vị trí thành dày luôn cần nhiều thời gian để tỏa nhiệt hơn các vị trí thành mỏng, tạo ra sự chênh lệch lớn về độ co rút thể tích.
Tình trạng chênh lệch độ dày thành thường kéo theo hai lỗi ngoại quan và cơ tính nghiêm trọng:
• Vết lõm bề mặt: Thường xuất hiện tại các vị trí chân gân trợ lực hoặc trụ bắt vít được thiết kế quá dày, khiến lớp nhựa bên trong co lại và kéo sụt bề mặt ngoài khi nguội.
• Cong vênh: Tốc độ co rút không đồng đều giữa các vùng trên cùng một chi tiết tạo ra ứng suất dư nội tại, làm biến dạng hình học của sản phẩm sau khi rời khỏi khuôn.
Về phương diện tài chính, để hạn chế vết lõm tại các điểm dày, kỹ sư vận hành máy ép buộc phải kéo dài thời gian làm nguội và tăng thời gian giữ áp. Việc này làm tăng đáng kể chu kỳ ép cho từng mẻ ép. Khi chu kỳ sản xuất một sản phẩm kéo dài thêm từ 5 đến 15 giây, sản lượng tạo ra mỗi ca sẽ sụt giảm, trong khi mức tiêu thụ điện năng và chi phí khấu hao máy móc cho từng đơn vị sản phẩm lại tăng theo tỷ lệ thuận. Ngoài ra, lượng phế phẩm không đạt chuẩn kích thước lắp ráp cũng gây lãng phí một lượng lớn hạt nhựa nguyên sinh.
Đặt sai vị trí cổng bơm làm hỏng tính thẩm mỹ và kết cấu cơ học
Cổng bơm là cửa ngõ dẫn dòng nhựa nóng chảy từ kênh dẫn đi vào lòng khuôn. Vị trí bố trí cổng bơm quyết định hướng di chuyển của dòng chảy, áp lực điền đầy và cách thức thoát khí trong khoang tạo hình.
Một số sai lầm phổ biến khi xác định vị trí cổng bơm bao gồm việc đặt cổng ở các khu vực chịu tải trọng lớn, bố trí quá xa các vùng thành mỏng hoặc đặt cổng tại nơi khiến dòng nhựa bị phân tách và hội tụ sai vị trí:
• Đường hàn nhựa suy yếu kết cấu: Khi hai dòng nhựa nguội gặp nhau, chúng tạo thành một đường hàn trên bề mặt. Nếu đường hàn này xuất hiện tại vị trí chịu lực hoặc khớp lắp ghép, chi tiết sẽ rất dễ bị nứt, gãy khi đưa vào vận hành thực tế.
• Áp lực điền đầy không đều và bẫy khí: Dòng nhựa điền đầy không cân bằng khiến không khí bị dồn nén lại ở cuối hành trình, gây cháy cạnh sản phẩm hoặc tạo ra các khuyết tật thiếu nhựa do khí không kịp thoát qua rãnh thoát khí.
Sửa đổi vị trí cổng bơm là một công việc phức tạp trong chế tạo cơ khí chính xác. Khi khối khuôn đã qua xử lý nhiệt luyện đạt độ cứng cao, việc thay đổi hướng kênh dẫn và cổng bơm đòi hỏi kỹ thuật hàn laser phức tạp, thậm chí phải gia công thay mới toàn bộ cụm insert. Quá trình sửa đổi này không chỉ gây tốn kém một khoản chi phí cơ khí lớn mà còn làm chậm trễ tiến độ ra mắt sản phẩm ra thị trường của doanh nghiệp.
NHẬN BÁO GIÁ TỐT NHẤT
Liên hệ ngay với ZENG HSING qua Zalo hoặc Website để được tư vấn quy cách phù hợp và nhận báo giá nhanh chóng!
Giải pháp thiết kế khuôn nhựa chính xác tại Zeng Hsing
Việc phân tích dòng chảy và rà soát kỹ lưỡng các thông số về góc thoát khuôn, độ dày thành cũng như vị trí cổng bơm ngay từ bản vẽ kỹ thuật là giải pháp thực tế để kiểm soát ngân sách chế tạo. Doanh nghiệp có thể phối hợp cùng đội ngũ kỹ thuật giàu kinh nghiệm tại Zeng Hsing để tiến hành đánh giá DFM chi tiết, phát hiện và khắc phục sớm các lỗi tiềm ẩn, từ đó tạo ra những bộ khuôn ép nhựa chính xác, đạt độ bền cao cùng chi phí sản xuất phù hợp với kế hoạch đầu tư.
ZENG HSING VIET NAM
- Địa chỉ: Căn 03-08, Canary Plaza, Đại Lộ Bình Dương, Phường Bình Hòa, Thành Phố Hồ Chí Minh, Việt Nam
- Hotline: (+84) 0355 846 965 (Mr. Nghĩa) – (+84) 0362 476 478 (Mr. Nam)
- Email: nghia_duong@zenghsing.com.vn / nam_vu@zenghsing.com.vn
- Website: zenghsing.vn

