
Trước làn sóng chuyển dịch sang nền kinh tế tuần hoàn và các quy định khắt khe về trách nhiệm mở rộng của nhà sản xuất (EPR), các dòng vật liệu tự phân hủy sinh học như PLA (Polylactic Acid), PBAT (Polybutyrate Adipate Terephthalate) hay PHA (Polyhydroxyalkanoates) đang được kỳ vọng sẽ thay thế nhựa truyền thống (PP, PE, PS). Tuy nhiên, đặc tính cơ lý và cửa sổ gia công nhiệt hẹp của nhóm nhựa này đặt ra nhiều bài toán kỹ thuật phức tạp trong quá trình ép phun hàng loạt.
Thách Thức Về Độ Nhớt Nóng Chảy (Melt Viscosity)
Độ nhớt của nhựa sinh học thể hiện tính chất phi Newton phức tạp và phản ứng cực kỳ nhạy cảm với lực cắt (shear rate) cũng như nhiệt độ.
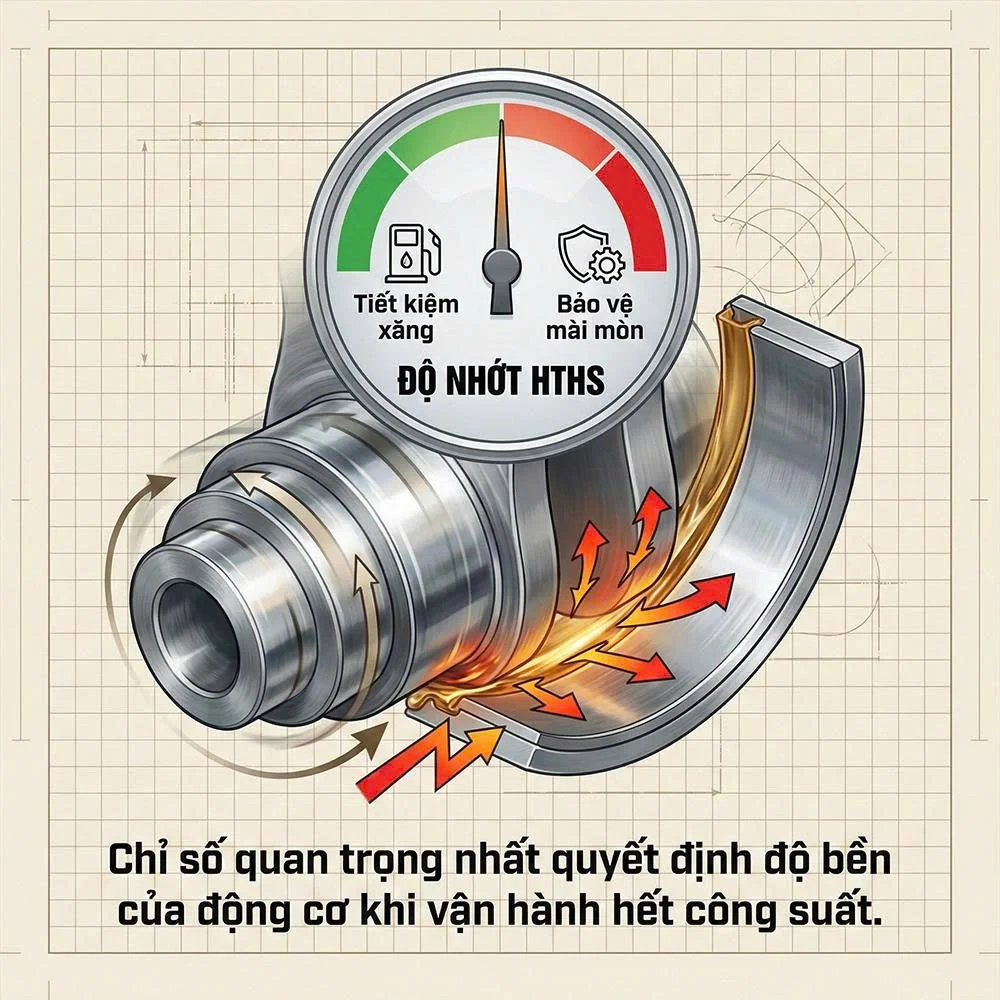
Độ nhạy cắt cao (Extreme Shear Thinning)
Nhựa sinh học nóng chảy có độ bền màng keo (melt strength) rất thấp. Khi chịu ứng suất cắt cao trong trục vít ép phun hoặc khi đi qua miệng cổng (gate) nhỏ:
- Độ nhớt tụt giảm quá nhanh, khiến dòng keo trở nên loãng như nước. Điều này dễ dẫn đến hiện tượng phun tia (jetting), tạo nếp gấp bề mặt hoặc gây ra bavia (flash) nghiêm trọng dù lực kẹp khuôn rất lớn.
- Nhiệt sinh ra do ma sát cắt (shear heating) cục bộ tại các điểm thắt dễ làm nhiệt độ thực tế của keo vọt qua ngưỡng phân hủy nhiệt, dù cảm biến nhiệt trên nòng máy vẫn báo an toàn.
Nhạy cảm tuyệt đối với độ ẩm (Hydrolytic Degradation)
- PLA và các polyester sinh học có tính hút ẩm cực nhanh từ không khí.
- Nếu độ ẩm dư thừa trong hạt nhựa vượt quá 0.02% (200 ppm), khi vào nòng máy ở nhiệt độ cao, nước sẽ phản ứng thủy phân (hydrolysis) trực tiếp với liên kết ester. Phản ứng này phá hủy cấu trúc polymer trong vài giây, làm độ nhớt nóng chảy sụp đổ hoàn toàn, khiến keo trào ngược hoặc sản phẩm mất toàn bộ cơ tính.
>>> Xem thêm: Nhận gia công OEM nhựa theo yêu cầu - Zeng Hsing
Tác Động Tiêu Cực Đến Quy Trình Ép Phun Công Nghiệp
Sự kết hợp giữa độ nhớt biến động và nhiệt phân hủy thấp tạo nên hàng loạt bài toán khó trên sàn sản xuất:
- Hạn chế thời gian lưu keo trong nòng (Residence Time):
- Thời gian keo lỏng lưu lại trong cylinder máy ép không được vượt quá 3 – 5 phút.
- Nếu máy dừng sự cố hoặc chu kỳ ép kéo dài, nhựa trong nòng sẽ tự phân hủy sinh khí, làm tắc đầu vòi phun (nozzle) hoặc biến đổi tính chất mẻ ép tiếp theo.
- Khó điền đầy các chi tiết thành mỏng (Thin-wall Parts):
- Nếu hạ nhiệt độ để tránh phân hủy, keo sẽ có độ nhớt biểu kiến cao, khó chảy tới cuối lòng khuôn, gây lỗi thiếu keo (short shot).
- Nếu nâng nhiệt độ để nhựa lỏng hơn, nhựa lại bị phân hủy. Đây là mâu thuẫn lớn nhất khi thiết kế linh kiện sinh học.
- Chu kỳ ép kéo dài do tốc độ kết tinh chậm (Crystallization Rate):
- Nhựa sinh học như PLA tinh khiết có tốc độ kết tinh tự nhiên rất chậm.
- Khi ép vào khuôn nguội thông thường (25°C – 30°C), chi tiết nhựa ra khỏi khuôn ở trạng thái vô định hình mềm dẻo, dễ bị biến dạng do chốt lói (ejection pin deformation), buộc nhà máy phải kéo dài thời gian làm nguội (cooling time), làm tăng chi phí giờ máy.
>>> Xem thêm: Sản xuất linh kiện nhựa OEM tận xưởng, tiết kiệm chi phí
???? NHẬN BÁO GIÁ TỐT NHẤT
Liên hệ ngay với ZENG HSING VIET NAM qua Zalo hoặc Website để được tư vấn quy cách phù hợp và nhận báo giá nhanh chóng!
Giải Pháp Kỹ Thuật Làm Chủ Quy Trình Ép Nhựa Sinh Học
Để gia công thành công các dòng vật liệu này trên dây chuyền ép phun truyền thống, các nhà máy OEM cần can thiệp đồng bộ từ vật liệu đến cài đặt thiết bị:
Kiểm soát sấy khử ẩm sâu
- Thiết bị bắt buộc: Sử dụng máy sấy hút ẩm dùng hạt hút ẩm (Desiccant Dryer) với điểm sương (Dew Point) đạt tối thiểu -40°C.
- Thông số chuẩn: Với PLA, nhiệt độ sấy khuyến nghị là 80°C – 85°C trong vòng 4 – 5 giờ liên tục. Tuyệt đối không nâng nhiệt độ sấy quá cao vì hạt nhựa sẽ bị kết khối (caking/agglomeration) dính chặt vào phễu cấp liệu.
Bổ sung phụ gia cải tính dòng và ổn định nhiệt
- Chất đóng rắn/tăng chiều dài mạch (Chain Extenders): Bổ sung các hợp chất epoxy chức năng cao (như Joncryl) giúp nối lại các chuỗi polymer bị đứt gãy, phục hồi độ nhớt nóng chảy và duy trì độ bền cơ học.
- Chất tạo mầm kết tinh (Nucleating Agents): Sử dụng khoáng vô cơ nano (bột talc siêu mịn, nano silica) hoặc chất tạo mầm hữu cơ để tăng tốc độ kết tinh lên hàng chục lần, rút ngắn thời gian làm nguội xuống tương đương nhựa PP.
- Pha trộn hợp kim polymer (Polymer Blending): Phối trộn PLA với các chất dẻo sinh học mềm dẻo như PBAT hoặc PBS giúp mở rộng cửa sổ gia công nhiệt và tăng khả năng chịu va đập.
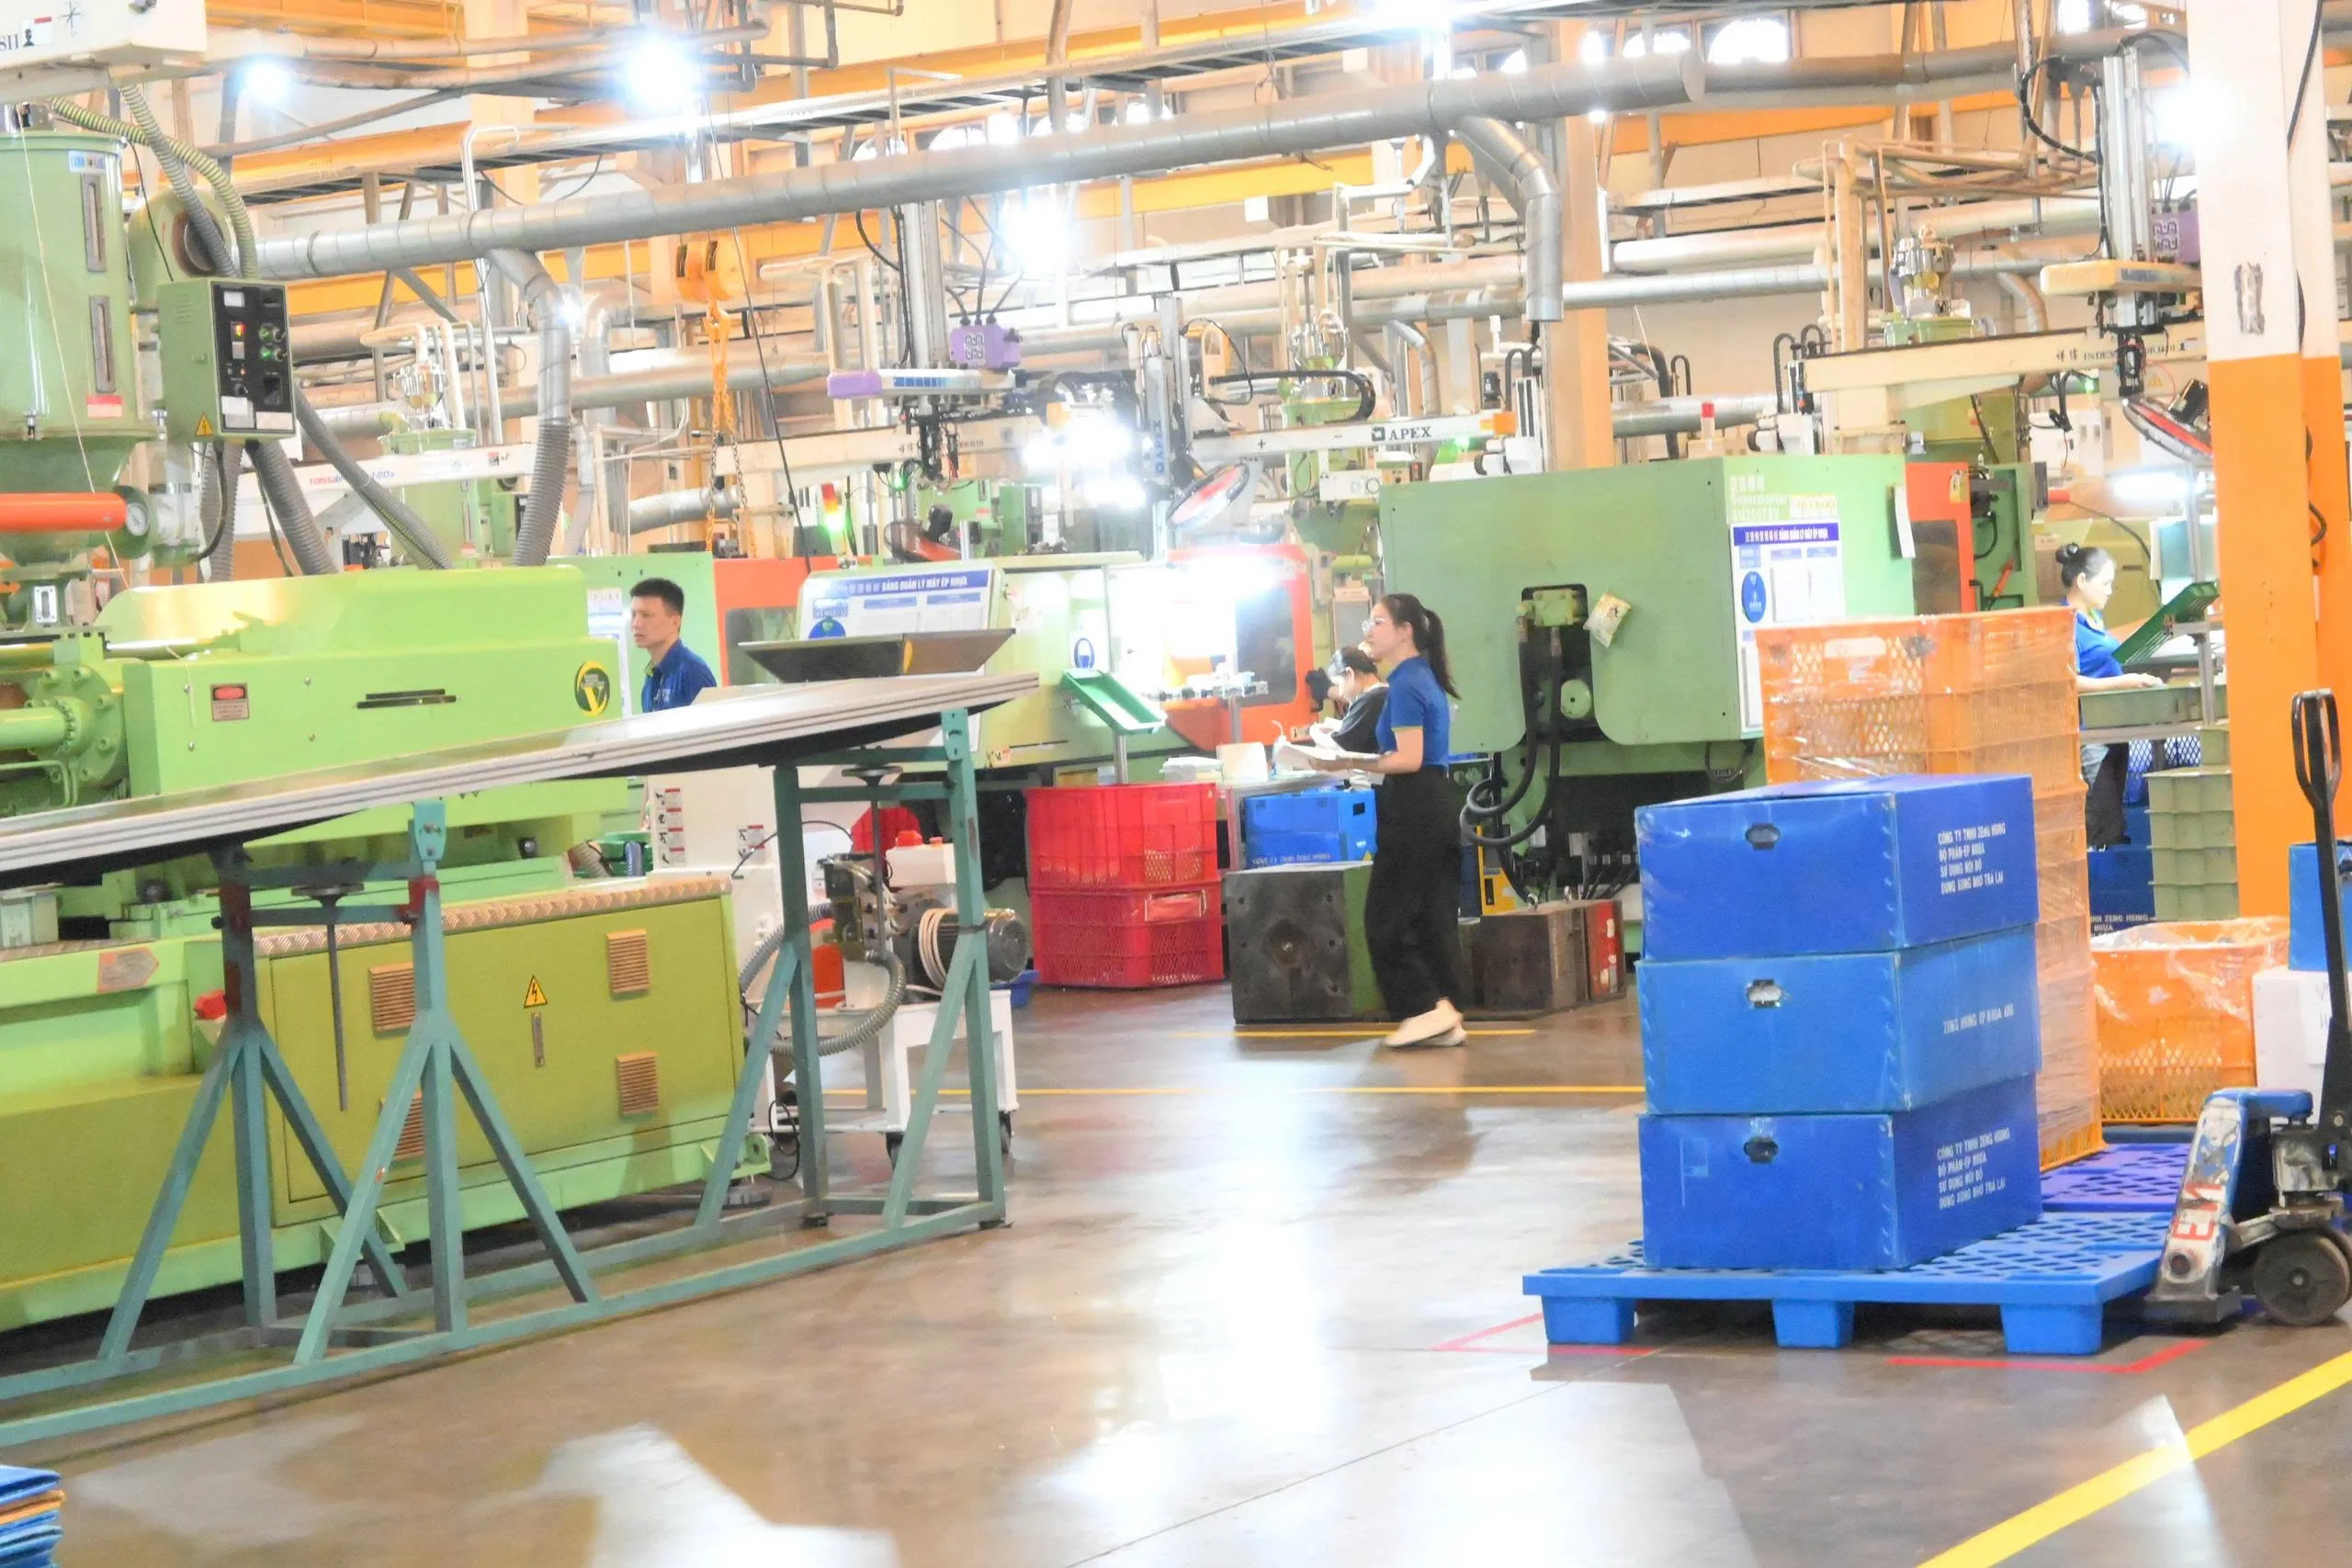
Tinh chỉnh cấu hình máy ép và khuôn mẫu
- Tỷ lệ trục vít (L/D Ratio): Ưu tiên trục vít có tỷ lệ L/D ngắn hơn (18:1 đến 20:1) với tỷ số nén thấp (2.0:1 – 2.5:1) nhằm giảm thiểu nhiệt sinh ra do ma sát cắt.
- Vận hành kiểm soát nhiệt độ khuôn: Gia nhiệt khuôn lên khoảng 90°C – 110°C để kích thích quá trình kết tinh hoàn chỉnh ngay trong lòng khuôn, giúp sản phẩm đạt độ cứng và khả năng chịu nhiệt (HDT) cao trước khi mở khuôn.
- Quy trình xả nòng (Purging): Khi chuẩn bị tắt máy hoặc đổi ca, bắt buộc phải dùng nhựa trơ nhiệt như PP hoặc PE có chỉ số chảy phù hợp để xả sạch hoàn toàn nhựa sinh học ra khỏi nòng trục vít, ngăn chặn nguy cơ than hóa gây kẹt máy.
ZENG HSING VIET NAM
- ???? Địa chỉ: Căn 03-08, Canary Plaza, Đại Lộ Bình Dương, Phường Bình Hòa, Thành Phố Hồ Chí Minh, Việt Nam
- ???? Hotline: (+84) 0355 846 965 (Mr. Nghĩa) – (+84) 0362 476 478 (Mr. Nam)
- ???? Email: nghia_duong@zenghsing.com.vn / nam_vu@zenghsing.com.vn
- ???? Website: zenghsing.vn

