
Trong gia công cơ khí chính xác và sản xuất ép nhựa, hiện tượng mài mòn mặt khuôn (Mold Surface Wear) là nguyên nhân hàng đầu làm suy giảm độ chính xác kích thước, gây lỗi bavia (flash), phá vỡ độ bóng bề mặt và rút ngắn tuổi thọ của bộ khuôn. Hiện tượng này đặc biệt nghiêm trọng khi gia công các dòng nhựa kỹ thuật chứa sợi thủy tinh (PA66-GF, PBT-GF), chất chống cháy hoặc trong các điều kiện đúc áp lực cao. Để duy trì hiệu suất vận hành ổn định qua hàng triệu chu kỳ đóng/mở, việc kết hợp giải pháp kết cấu với việc ứng dụng các công nghệ phủ bề mặt tiên tiến là yêu cầu bắt buộc.
Cơ Chế Mài Mòn Bề Mặt Khuôn
Mài mòn lòng khuôn thường diễn ra dưới 3 hình thức chính:
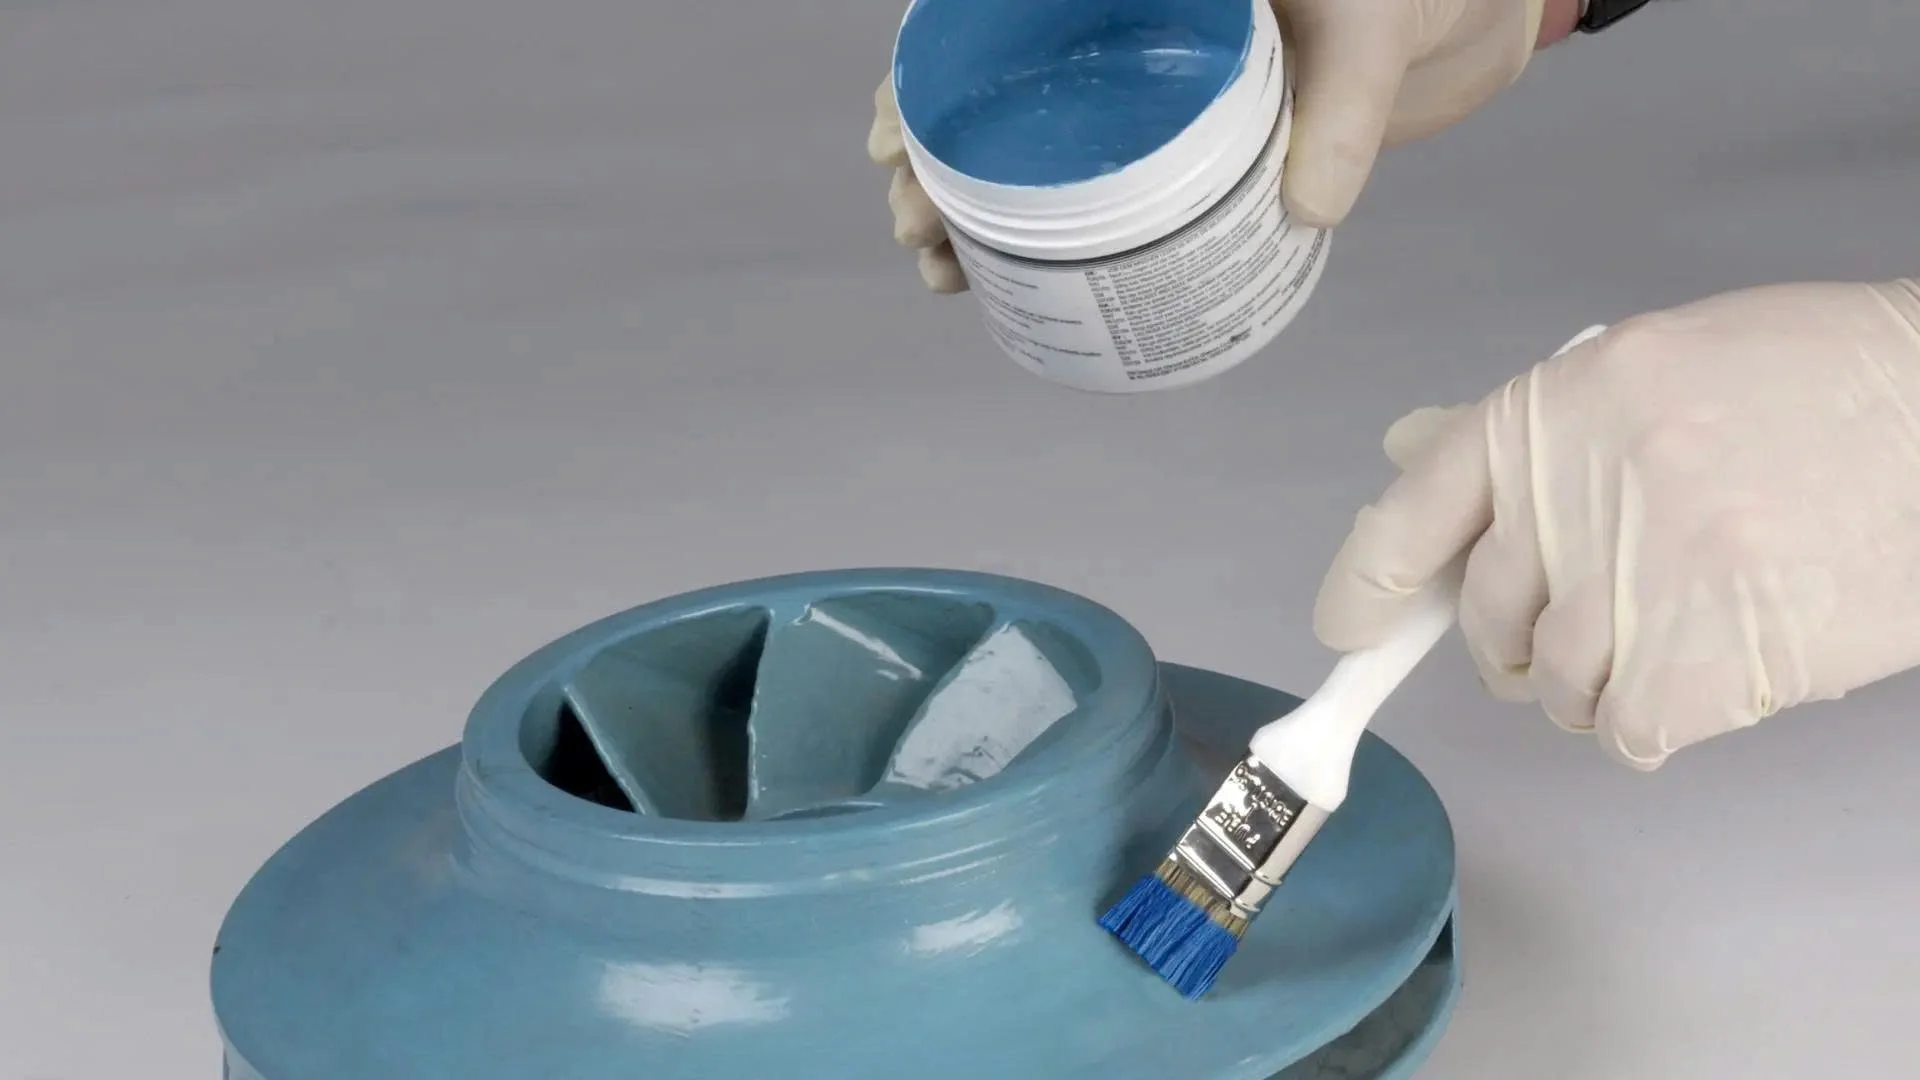
- Mài mòn cơ học (Abrasive Wear): Dòng nhựa mang theo các hạt độn gia cường (sợi thủy tinh, khoáng chất, bột gốm) trượt ma sát liên tục dưới áp suất và vận tốc dòng chảy cao, tạo thành các rãnh xước vi mô ở khu vực cổng rót (gate) và lòng khuôn.
- Mài mòn ăn mòn hóa học (Corrosive Wear): Các loại nhựa như PVC, POM, phụ gia chống cháy gốc halogen hoặc khí sinh ra trong quá trình nung chảy tạo ra axit tấn công hóa học lên bề mặt kim loại, gây rỗ bề mặt.
- Mài mòn dính (Adhesive Wear): Xảy ra tại các vị trí tiếp xúc trượt kim loại - kim loại như chốt đẩy, khối trượt (slider), chốt dẫn hướng khi thiếu bôi trơn hoặc tải trọng nén cục bộ quá lớn.
>>> Xem thêm: Xưởng gia công khuôn mẫu TPHCM uy tín, chuẩn xác
Giải Pháp Tổng Thể Chống Mài Mòn Mặt Khuôn
A. Tối Ưu Kết Cấu Khuôn & Dòng Chảy
- Mở rộng tiết diện cổng rót và kênh dẫn: Giảm bớt vận tốc cắt (shear rate) của dòng nhựa nóng chảy khi đi vào lòng khuôn, hạn chế ma sát va đập trực tiếp vào thành vách đối diện.
- Thiết kế insert rời (rút lõi thay thế): Tại các vị trí có nguy cơ mòn cao (như vùng đối diện cổng phun, các góc lượn sắc nhọn), nên thiết kế dưới dạng chi tiết ghép (insert) thay vì gia công liền khối trên tấm khuôn chính để dễ dàng thay mới khi hao mòn.
- Bố trí góc thoát khuôn (Draft Angle) hợp lý: Đảm bảo góc nghiêng đủ lớn (tối thiểu 1° – 2° với bề mặt trơn, 3° – 5° với bề mặt dập vân) để giảm ma sát cọ xát khi sản phẩm bị đẩy ra ngoài.
B. Lựa Chọn Thép Làm Khuôn Chuyên Dụng
Trước khi tính đến lớp phủ, cốt thép nền phải có độ cứng vững và cơ tính phù hợp:
- Thép tôi cứng toàn phần: Sử dụng SKD11, SKD61, DC53 (độ cứng sau nhiệt luyện 52 – 60 HRC) để chống mài mòn cơ học.
- Thép không gỉ chất lượng cao: Sử dụng S136, SUS420J2, 2083 (độ cứng 48 – 54 HRC) để vừa chống mài mòn vừa kháng axit ăn mòn khi ép nhựa sinh khí.
>>> Xem thêm: Nhận gia công OEM nhựa theo yêu cầu - Zeng Hsing
Các Lớp Mạ Phủ Chuyên Dụng Cho Khuôn Mẫu
Xử lý bề mặt bằng công nghệ phủ màng mỏng (Thin Film Coating) là giải pháp hiệu quả nhất để nâng độ cứng bề mặt lên gấp nhiều lần mà không làm thay đổi dung sai hình học của chi tiết:
1. Phủ PVD Crom Nitrit (CrN)
- Đặc tính: Độ cứng bề mặt đạt khoảng 2.000 – 2.200 HV, độ dày lớp phủ 2 – 5 µm, hệ số ma sát thấp, khả năng kháng ăn mòn hóa học và chống oxy hóa nhiệt vượt trội.
- Ứng dụng tối ưu: Là lựa chọn tiêu chuẩn hàng đầu cho khuôn ép nhựa có chứa sợi thủy tinh (lên đến 30% – 50% GF), nhựa chứa chất chống cháy và khuôn đúc áp lực nhôm - kẽm.
- Ưu điểm: Kháng dính cực tốt, hỗ trợ tháo khuôn dễ dàng, chịu nhiệt lên đến 700°C.
2. Phủ PVD Titan Nitrit (TiN) & Titan Nhôm Nitrit (TiAlN)
- TiN: Màu vàng đặc trưng, độ cứng 2.300 – 2.500 HV. Phù hợp cho các chi tiết dẫn hướng, chốt đẩy, khuôn dập tấm kim loại và lòng khuôn ép nhựa thông dụng.
- TiAlN: Màu tím xám, độ cứng 3.000 – 3.300 HV, khả năng chịu nhiệt độ cao lên đến 800°C nhờ hình thành lớp màng bảo vệ nhôm oxit. Thích hợp cho khuôn dập nóng, dao cắt khuôn và lòng khuôn chịu ma sát trượt khắc nghiệt.
3. Phủ DLC (Diamond-Like Carbon)
- Đặc tính: Màng carbon dạng kim cương với độ cứng cực cao (2.500 – 4.000 HV), bề mặt siêu mịn và hệ số ma sát cực thấp (< 0.1).
- Ứng dụng tối ưu: Các cơ cấu trượt cơ khí không dùng dầu bôi trơn (Cleanroom), chốt đẩy, slide core trong ngành sản xuất thiết bị y tế và linh kiện quang học yêu cầu độ sạch tuyệt đối.
- Ưu điểm: Ngăn ngừa hoàn toàn hiện tượng xước dính cơ học (galling).
4. Mạ Crom Cứng Truyền Thống (Hard Chrome Plating)
- Đặc tính: Phương pháp mạ điện phân với độ dày lớp mạ 10 – 30 µm, độ cứng đạt 850 – 1.000 HV.
- Ứng dụng tối ưu: Khuôn kích thước lớn, trục vít máy ép, lòng khuôn ép nhựa PVC, ABS.
- Hạn chế: Tiềm ẩn ứng suất dư tế vi, nguy cơ nứt tế vi (micro-cracks) và ô nhiễm môi trường do hóa chất xi mạ.
???? NHẬN BÁO GIÁ TỐT NHẤT
Liên hệ ngay với ZENG HSING VIET NAM qua Zalo hoặc Website để được tư vấn quy cách phù hợp và nhận báo giá nhanh chóng!
Lưu Ý Kỹ Thuật Khi Đưa Khuôn Đi Phủ Bề Mặt
- Kiểm tra nhiệt độ ram của phôi thép: Quá trình phủ PVD thường diễn ra ở nhiệt độ khoảng 400°C – 480°C. Đảm bảo thép làm khuôn đã được ram (tempering) ở nhiệt độ cao hơn nhiệt độ phủ để tránh hiện tượng non cứng (tụt độ cứng lõi) hoặc biến dạng kích thước sau khi xử lý.
- Xử lý độ bóng bề mặt trước khi phủ: Lớp phủ PVD/DLC sao chép chính xác 100% hình thái bề mặt bên dưới. Lòng khuôn phải được đánh bóng hoàn thiện (đạt độ nhám Ra yêu cầu) trước khi phủ; lớp phủ không có khả năng lấp đầy vết xước gia công cũ.
- Loại bỏ hoàn toàn lớp cháy trắng (White Layer): Sau khi gia công xung điện EDM hoặc cắt dây, bắt buộc phải mài rà và đánh bóng sạch lớp biến tính bề mặt trước khi gửi chi tiết đi phủ để đảm bảo độ bám dính của màng mỏng.
Chủ động kết hợp giữa việc tối ưu hóa hình học DFM và ứng dụng công nghệ phủ bề mặt PVD/DLC phù hợp sẽ giúp doanh nghiệp duy trì chất lượng chi tiết nhựa đồng nhất, ngăn ngừa sự cố bavia và tối ưu hóa tối đa chi phí bảo dưỡng khuôn mẫu.
ZENG HSING VIET NAM
- ???? Địa chỉ: Căn 03-08, Canary Plaza, Đại Lộ Bình Dương, Phường Bình Hòa, Thành Phố Hồ Chí Minh, Việt Nam
- ???? Hotline: (+84) 0355 846 965 (Mr. Nghĩa) – (+84) 0362 476 478 (Mr. Nam)
- ???? Email: nghia_duong@zenghsing.com.vn / nam_vu@zenghsing.com.vn
- ???? Website: zenghsing.vn

